Dzesēšanas ātruma kontroles pamatprincipi
Attīra ferīta un perlīta graudus (lai uzlabotu stingrību).
Novērst trauslu struktūru (piem., martensīta, rupjā perlīta) veidošanos, kas kaitē zemas temperatūras -temperatūrai.
Īpašas kontroles metodes
1. Nosakiet mērķa dzesēšanas ātruma diapazonu
2. Izvēlieties pareizo dzesēšanas līdzekli un metodi
Gaisa dzesēšana (visbiežāk):
Piemērots plānām-līdz-vidējām plāksnēm (≤30 mm). Novietojiet normalizēto tēraudu uz līdzenas, labi{4}}vēdināmas platformas (izvairieties no sakraušanas), lai nodrošinātu vienmērīgu gaisa cirkulāciju pa virsmu. Ātrākai gaisa dzesēšanai izmantojiet ventilatorus, lai izpūstu apkārtējo gaisu (palielina ātrumu par 3–5°C/min) -, kas ir ideāli piemērots plāksnēm, kurām nepieciešami nedaudz smalkāki graudi.Piespiedu gaisa dzesēšana (biezākām plāksnēm):
30–50 mm biezām plāksnēm izmantojiet augstspiediena gaisa sprauslas (kas atrodas virs un zem tērauda), lai kontrolētu gaisa plūsmas intensitāti. Noregulējiet sprauslas spiedienu (0,2–0,5 MPa), lai uzturētu ātrumu 5–10 °C/min, novēršot nevienmērīgu dzesēšanu (kas izraisa iekšēju spriegumu).Lēna dzesēšana (īpaši-biezām plāksnēm >50 mm):
Pēc normalizēšanas pārnesiet tēraudu uz siltumizolācijas{0}}kasti (piepildīta ar minerālvilnu vai keramikas šķiedru) vai lēnas{1}}dzesēšanas bedrē. Tas samazina dzesēšanas ātrumu līdz 3–8°C/min, nodrošinot, ka kodols atdziest ar tādu pašu ātrumu kā virsma un novērš plaisāšanu.
3. Kontrolējiet dzesēšanas vienmērīgumu
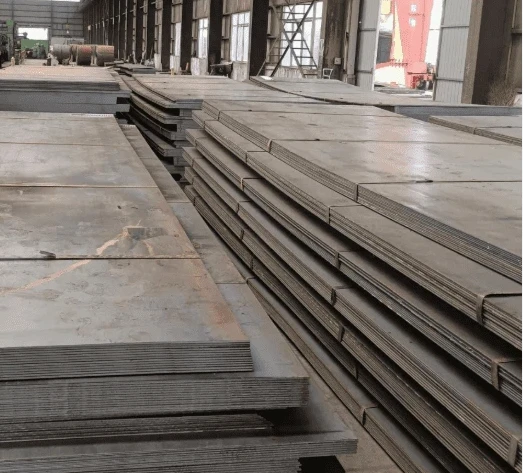
Izvairieties no sakraušanas: Kraušana aiztur siltumu, izraisot nevienmērīgu dzesēšanu un lokālu graudu rupjību. Atdzesējiet katru plāksni atsevišķi ar ≥50 mm atstarpi starp blakus esošajām plāksnēm.
Pagrieziet tēraudu pusceļā: Plāksnēm, kuru biezums ir >20 mm, apgrieziet tās vienu reizi, kad virsmas temperatūra nokrītas līdz 500–600°C. Tas nodrošina, ka abas puses atdziest ar tādu pašu ātrumu, novēršot deformāciju un mikrostruktūras nekonsekvenci.
Uzraudzīt temperatūru reāllaikā: izmantojiet termopārus (kas piestiprināti pie tērauda virsmas un serdes) vai infrasarkanos termometrus, lai izsekotu dzesēšanas līknēm. Noregulējiet dzesēšanas vidi (piemēram, palieliniet ventilatora ātrumu, pievienojiet izolāciju), ja ātrums atšķiras no mērķa diapazona.
Galvenās piezīmes, lai izvairītos no defektiem
Neizmantojiet ūdens vai eļļas dzesēšanu: šie līdzekļi izraisa pārāk ātru dzesēšanu (>50°C/min), kas izraisa martensītu (trauslu fāzi) Q450NQR1, krasi samazinot zemas temperatūras izturību.
Saskaņojiet dzesēšanu ar sastāvu: ja Q450NQR1 ir augstāks Ni saturs (>0,4%), ir pieļaujama nedaudz ātrāka dzesēšana (15–20 °C/min). - Ni uzlabo sacietēšanu un novērš martensīta veidošanos.